Dao cắt hàn máy bọc màng co là bộ phận quyết định độ liền mạch của đường cắt và độ kín của mép màng trong quá trình đóng gói. Khi dao bị mòn, bám cặn hoặc gia nhiệt không đều, màng dễ bị rách, đường hàn bong mép. Vậy khi nào nên thay dao cắt hàn máy bọc màng co và cách thay thế ra sao để máy hoạt động ổn định?
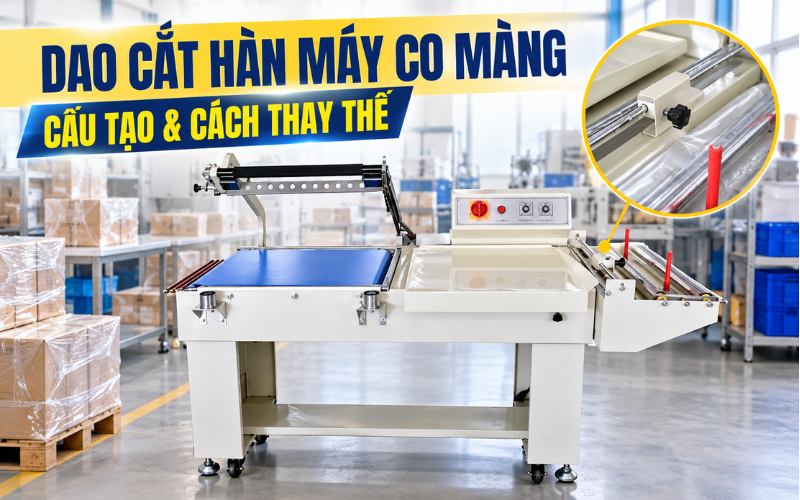
1. Dao cắt hàn máy bọc màng co là gì?
Dao cắt hàn máy bọc màng co là bộ phận dùng để cắt màng và hàn mép màng co bằng nhiệt trên các dòng máy có cơ cấu hàn nhiệt. Tùy thiết kế, máy có thể sử dụng thanh hàn, dao hàn dạng chữ L hoặc dây nhiệt kết hợp bộ phận cắt.
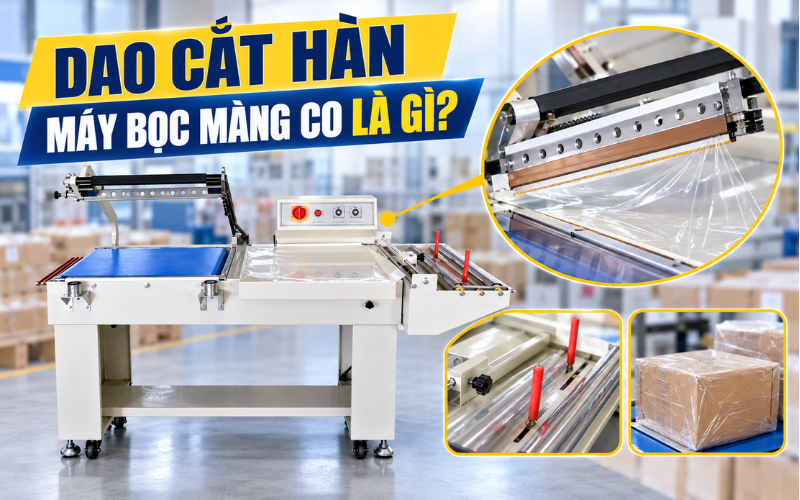
Khi người vận hành đặt sản phẩm vào màng và kích hoạt chu trình, bộ phận hàn cắt tác động lên màng để tách phần màng cần dùng, đồng thời tạo đường hàn giữ các mép màng liên kết với nhau. Sau đó, sản phẩm được đưa qua buồng co nhiệt hoặc công đoạn gia nhiệt để màng ôm sát bề mặt.
Dao cắt hàn thường gặp trên máy bọc màng co dạng chữ L và một số máy tích hợp cắt, hàn, co màng. Tuy nhiên, không phải máy bọc màng co nào cũng dùng cùng một loại dao. Kích thước, hình dạng, vật liệu và cách gia nhiệt phụ thuộc vào model máy.
Dao cắt hàn thường gặp trên máy bọc màng co dạng chữ L và một số máy tích hợp cắt, hàn, co màng. Tuy nhiên, không phải máy bọc màng co nào cũng dùng cùng một loại dao. Kích thước, hình dạng, vật liệu và cách gia nhiệt phụ thuộc vào model máy.
2. Cấu tạo của dao cắt hàn máy bọc màng co
Một cụm dao cắt hàn có thể gồm các bộ phận chính sau:
- Lưỡi dao hoặc thanh hàn: tiếp xúc với màng để tạo đường cắt và đường hàn. Một số thiết kế dùng dây nhiệt hoặc thanh nhiệt thay cho lưỡi dao thông thường.
- Dây điện trở hoặc bộ phận gia nhiệt: tạo nhiệt cần thiết để làm nóng chảy bề mặt màng tại vị trí hàn. Bộ phận này có thể được tích hợp vào cụm dao hoặc bố trí riêng tùy cấu tạo máy.
- Lớp phủ chống dính: giúp hạn chế màng nóng chảy bám vào bề mặt dao, hỗ trợ tách màng sau khi hàn. Tùy model, bộ phận này có thể là lớp phủ hoặc băng vật liệu chống dính thay thế được.
- Lớp đệm chịu nhiệt: nằm tại vị trí tiếp xúc tương ứng trên một số dòng máy, giúp tạo lực ép và hỗ trợ đường hàn đồng đều.
- Cơ cấu ép và điều khiển nhiệt: giữ dao đúng vị trí, tạo lực ép và kiểm soát thời gian gia nhiệt. Đây là các bộ phận liên quan trực tiếp đến chất lượng cắt hàn nhưng không phải lúc nào cũng nằm trong cụm dao.
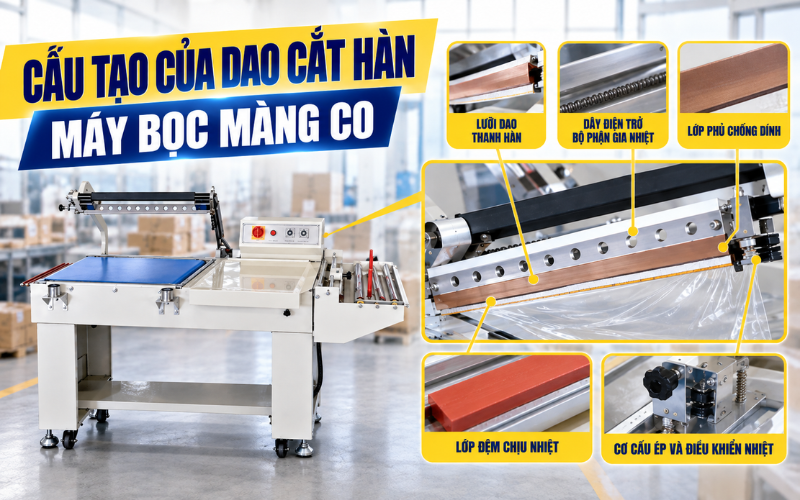
Khi cần thay linh kiện, nên kiểm tra sơ đồ cấu tạo của máy để xác định chính xác bộ phận hỏng. Nếu đường hàn yếu do nhiệt không đủ hoặc lực ép không đều, thay dao mới chưa chắc giải quyết được vấn đề.
3. Khi nào nên thay dao cắt hàn máy co màng?
Thời điểm thay dao hàn màng co phụ thuộc vào tần suất sử dụng, loại màng, mức độ bám cặn và tình trạng thực tế của cụm hàn cắt.
Các dấu hiệu cần kiểm tra gồm:
- Màng không đứt hoàn toàn: sau chu trình, màng vẫn dính thành sợi hoặc còn đoạn nối giữa hai phần. Nguyên nhân có thể do dao mòn, nhiệt không đủ, thời gian hàn ngắn hoặc lực ép chưa phù hợp.
- Đường hàn dễ bung: mép màng không kín, dễ tách khi cầm sản phẩm. Cần kiểm tra bề mặt dao, lớp chống dính, nhiệt độ và lực ép trước khi kết luận dao đã hỏng.
- Màng cháy hoặc thủng tại đường hàn: có thể do nhiệt quá cao, thời gian gia nhiệt dài hoặc dao tiếp xúc không đều. Nếu đã điều chỉnh đúng thông số mà lỗi vẫn lặp lại, cần kiểm tra dao và bộ phận gia nhiệt.
- Bề mặt dao bị cong, nứt hoặc hư hỏng: dao không còn tiếp xúc đều với màng, khiến đường cắt hàn thiếu ổn định. Trường hợp này nên thay đúng linh kiện theo model.
- Lớp chống dính hư hỏng hoặc cặn bám khó làm sạch: màng thường xuyên dính vào dao, kéo rách khi nhấc lên. Nếu lớp phủ hoặc băng chống dính được thiết kế để thay riêng, có thể chỉ cần thay phần đó thay vì thay toàn bộ cụm dao.
Lưu ý: Trước khi mua dao mới, hãy vệ sinh bề mặt tiếp xúc và kiểm tra nhiệt độ, thời gian hàn, lực ép cùng lớp chống dính. Nếu máy có dấu hiệu gia nhiệt chập chờn, cần kiểm tra thêm dây điện trở, cảm biến hoặc bộ điều khiển nhiệt.
4. Cách thay dao cắt hàn máy bọc màng co
Cách thay cụ thể khác nhau theo từng model, nhưng có thể tham khảo quy trình cơ bản dưới đây.
Bước 1: Ngắt nguồn và chờ máy nguội hoàn toàn
Tắt máy, ngắt nguồn điện và chờ cụm hàn cắt nguội hẳn. Không tháo dao khi bộ phận vẫn còn nóng vì có thể gây bỏng hoặc làm hỏng lớp chống dính.
Bước 2: Xác định đúng linh kiện cần thay
Quan sát hình dạng, chiều dài, vị trí lắp và kiểu kết nối của dao cũ. Đối chiếu model máy, mã linh kiện hoặc hướng dẫn của nhà sản xuất. Không chọn dao chỉ vì có kích thước gần giống, bởi sai hình dạng hoặc điện trở có thể ảnh hưởng đến khả năng gia nhiệt và chất lượng hàn.
Bước 3: Tháo dao cũ
Tháo các vít hoặc chi tiết cố định theo cấu tạo máy. Nếu dao nối với dây điện trở, cần ghi nhận vị trí đấu nối trước khi tháo. Không kéo mạnh dây dẫn hoặc làm biến dạng giá đỡ.
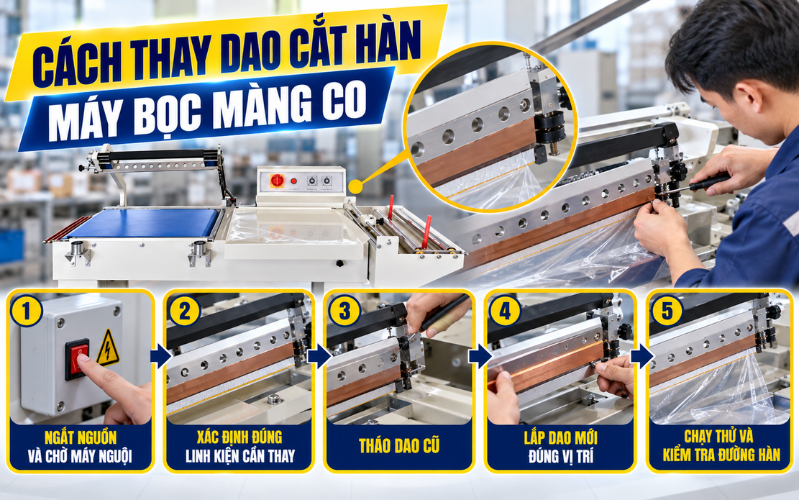
Bước 4: Lắp dao mới đúng vị trí
Lắp linh kiện tương thích, căn thẳng theo rãnh hoặc giá đỡ và siết chặt các điểm cố định theo hướng dẫn kỹ thuật. Kiểm tra dây nối, lớp cách điện và bề mặt chống dính. Không tự ý thay đổi sơ đồ đấu điện hoặc tăng công suất gia nhiệt.
Bước 5: Chạy thử và kiểm tra đường hàn
Đóng các bộ phận bảo vệ, cấp nguồn và chạy thử theo hướng dẫn của máy. Sử dụng loại màng phù hợp, kiểm tra đường cắt có dứt điểm không, mép hàn có kín không và màng có bị cháy hoặc dính vào dao không. Nếu chất lượng chưa ổn định, cần dừng máy để kiểm tra lại thay vì liên tục tăng nhiệt.
5. Cách sử dụng để kéo dài tuổi thọ dao cắt hàn
- Vệ sinh cặn màng sau khi máy đã ngắt điện và nguội hoàn toàn; dùng dụng cụ phù hợp, tránh cạo làm xước bề mặt dao.
- Chọn đúng loại màng và điều chỉnh nhiệt độ, thời gian hàn theo hướng dẫn của nhà sản xuất.
- Kiểm tra lớp chống dính, dây nhiệt, giá đỡ và lực ép định kỳ.
- Không cố kéo màng đang dính trên dao khi cụm hàn còn nóng.
- Chuẩn bị sẵn mã model và kích thước linh kiện khi đặt mua dao thay thế.
Khi cần thay dao cắt hàn máy bọc màng co, người dùng nên cung cấp model máy, hình ảnh cụm dao và tình trạng lỗi cho đơn vị cung cấp thiết bị như Siêu Thị Hải Minh để được đối chiếu linh kiện. Chọn đúng loại dao và xác định đúng nguyên nhân hỏng sẽ giúp máy hoạt động ổn định, hạn chế lỗi đường hàn và tránh phát sinh chi phí thay thế không cần thiết.